
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

कसरी एकीकृत फोर्जिङ, कास्टिङ, र सीएनसी मेसिनले कस्टम मेटल कम्पोनेन्टहरूमा लागत दक्षता सुधार गर्छ
NINGBO, चीन - नोभेम्बर 13, 2026- उत्तरी अमेरिका र युरोपका औद्योगिक उत्पादकहरूले कडा कम्पोनेन्ट विशिष्टताहरू कायम राख्दै उत्पादन लागत नियन्त्रण गर्न बढ्दो दबाबको सामना गर्ने क्रममा, निर्माण प्रक्रिया छनोट इन्जिनियरि and र आपूर्ति श्रृंखला योजनाको महत्त्वपूर्ण भाग भएको छ।
जटिल धातु घटकहरूको लागि, एकल निर्माण प्रक्रियामा भर पर्नु सधैं सबैभन्दा किफायती समाधान होइन। ठोस स्टकबाट प्रत्यक्ष सीएनसी मेसिनले पर्याप्त डिजाइन लचिलोपन प्रदान गर्न सक्छ, तर यसले पर्याप्त सामग्री हटाउने र लामो मेसिनिङ चक्रमा पनि परिणाम ल्याउन सक्छ। फोर्जिङ र कास्टिङ, अर्कोतर्फ, अन्तिम कम्पोनेन्ट ज्यामितिको नजिक आकारहरू उत्पादन गर्न सक्छ, त्यसपछिको मेसिनिङको समयमा हटाउन आवश्यक सामग्रीको मात्रा घटाउँछ।
यस उत्पादन सम्बन्धको महत्वलाई बुझ्दै,Ningbo Youlin ट्रेडिंग कं, लिमिटेडक्लोज-डाइ फोर्जिङ र सटीक कास्टिङ सहित नजिकको-नेट-आकार बनाउने प्रक्रियाहरू समन्वय गर्नमा केन्द्रित छ।सीएनसी परिशुद्धता मेसिनर गुणस्तर निरीक्षण।
यो संयुक्त दृष्टिकोणले अनुकूलन औद्योगिक घटकहरूको लागि वैकल्पिक निर्माण मार्ग प्रदान गर्दछ, इन्जिनियरिङ टोलीहरूलाई सामग्रीको उपयोग, मेसिन आवश्यकताहरू, उत्पादन दक्षता, र समग्र निर्माण लागतहरूको मूल्याङ्कन गर्न मद्दत गर्दछ।
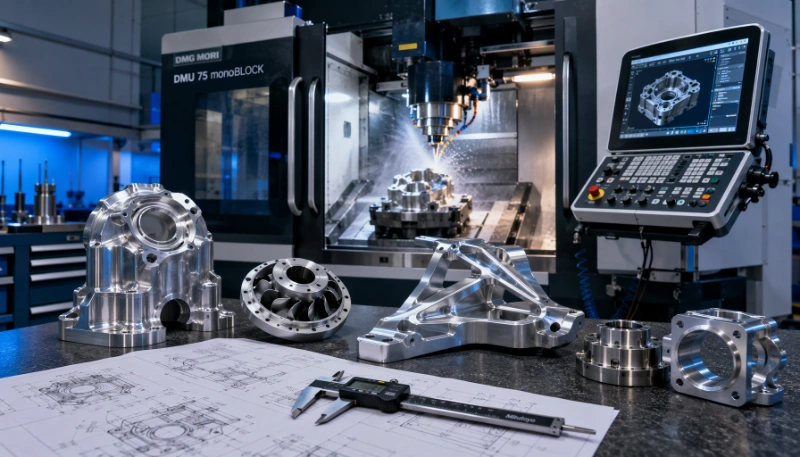
कस्टम मेटल कम्पोनेन्टहरूका लागि निर्माण प्रक्रिया एकीकरण किन महत्त्वपूर्ण छ
सटीक धातु कम्पोनेन्टहरूको उत्पादनमा कच्चा मालको तयारी र प्रारम्भिक गठनदेखि मेसिन, सतह उपचार, र अन्तिम निरीक्षण सम्म धेरै चरणहरू समावेश हुन्छन्।
जब प्रत्येक चरण स्वतन्त्र रूपमा ह्यान्डल गरिन्छ, आपूर्तिकर्ताहरू बीचको समन्वय जटिल हुन सक्छ। ईन्जिनियरिङ् रेखाचित्र व्याख्या, मेशिन भत्ता, आयामी सन्दर्भ, सामग्री कागजात, र उत्पादन तालिकाहरू निर्माण सुविधाहरू बीच फरक हुन सक्छ।
यी भिन्नताहरूले थप सञ्चार आवश्यकताहरू सिर्जना गर्न र सम्पूर्ण उत्पादन प्रक्रियामा गुणस्तर नियन्त्रण गर्न कठिनाई बढाउन सक्छ।
उदाहरणका लागि, हाइड्रोलिक भल्भ बडीलाई प्रारम्भिक नक्कली वा कास्ट ब्ल्याक आवश्यक पर्दछ, त्यसपछि आन्तरिक मार्गहरू, थ्रेडेड पोर्टहरू, सील सतहहरू, र माउन्टिंग इन्टरफेसहरूको सीएनसी मेसिनिंग। यदि खाली मेसिनिङ अपरेसनहरूलाई ध्यानमा राखेर डिजाइन गरिएको छैन भने, अत्यधिक सामग्री हटाउने वा अपर्याप्त मेसिनिङ भत्ताले उत्पादन दक्षतालाई असर गर्न सक्छ।
एक एकीकृत निर्माण रणनीतिले ईन्जिनियरिङ् प्रक्रियामा पहिले नै यी विचारहरूलाई सम्बोधन गर्दछ। गठन र मेसिन आवश्यकताहरू सँगै मूल्याङ्कन गरेर, निर्माताहरूले थप उपयुक्त उत्पादन अनुक्रम स्थापना गर्न र अनावश्यक सञ्चालनहरू कम गर्न सक्छन्।
Ningbo Youlin ट्रेडिंग कं, लिमिटेड को लागि, यो समन्वय अनुकूलन OEM र ODM धातु कम्पोनेन्ट परियोजनाहरूलाई समर्थन गर्ने महत्त्वपूर्ण भाग हो।
1. नजिक-नेट-आकार गठन: दायाँ कम्पोनेन्ट ज्यामिति स्थापना गर्दै
नियर-नेट-आकार निर्माणले उत्पादन विधिहरूलाई जनाउँछ जसले माध्यमिक मेसिनिङ अघि यसको अभिप्रेत अन्तिम ज्यामितिको नजिक एक घटक सिर्जना गर्दछ। उद्देश्य आयामी परिष्करणको लागि पर्याप्त भत्ता कायम राख्दै अनावश्यक सामग्री हटाउने कम गर्नु हो।
फोर्जिङर कास्टिङ दुई सामान्यतया प्रयोग गरिएका दृष्टिकोणहरू हुन्, यद्यपि तिनीहरूको उपयुक्तता घटक संरचना, सामग्री गुणहरू, र उत्पादन आवश्यकताहरूमा निर्भर गर्दछ।
लोड-बेयरिङ कम्पोनेन्टहरूका लागि क्लोज्ड-डाइ फोर्जिङ
बन्द-डाइ फोर्जिंगले नियन्त्रित दबाबमा तातो वा अन्यथा तयार धातु बनाउन आकारको डाइ प्रयोग गर्दछ। प्रक्रियाले अनुकूल सामग्री अनाज प्रवाह विकास गर्न मद्दत गर्दा अपेक्षाकृत जटिल बाह्य प्रोफाइल संग घटक उत्पादन गर्न सक्छ।
बारम्बार मेकानिकल भार, प्रभाव, वा कम्पन समावेश गर्ने अनुप्रयोगहरूको लागि, फोर्जिङले केही वैकल्पिक निर्माण विधिहरूको तुलनामा मेकानिकल बल र थकान प्रदर्शनमा फाइदाहरू प्रदान गर्न सक्छ।
अनुकूलन फोर्जिंग परियोजनाहरूमा प्रयोग हुने सामान्य सामग्रीहरू समावेश छन्:
- संरचनात्मक र मेकानिकल अवयवहरूको लागि कार्बन र मिश्र धातु स्टीलहरू।
- जंग-प्रतिरोधी अनुप्रयोगहरूको लागि स्टेनलेस स्टील ग्रेड।
- वजन-संवेदनशील घटकहरूको लागि एल्युमिनियम मिश्र।
- चयन गरिएको मेकानिकल र तरल पदार्थ-नियन्त्रण अनुप्रयोगहरूको लागि पीतल र अन्य तामा मिश्र।
सामान्य नक्कली कम्पोनेन्टहरूमा हाइड्रोलिक फिटिङहरू, अटोमोटिभ लिंकेजहरू, मेकानिकल कनेक्टरहरू, भारी उपकरणका भागहरू, र औद्योगिक माउन्टिङ कम्पोनेन्टहरू समावेश हुन्छन्।
प्रारम्भिक गठन चरण पछि, CNC मेसिनिंग महत्वपूर्ण आयामहरू, थ्रेडेड जडानहरू, असर सतहहरू, र विधानसभा इन्टरफेसहरू समाप्त गर्न प्रयोग गर्न सकिन्छ।
फोर्जिङ र मेसिनिङको संयोजनले प्रारम्भिक सामग्री संरचना र अन्तिम आयामी आवश्यकताहरूलाई विभिन्न तर पूरक प्रक्रियाहरू मार्फत सम्बोधन गर्न अनुमति दिन्छ।
जटिल कम्पोनेन्ट ज्यामितिका लागि लगानी कास्टिङ
इन्भेस्टमेन्ट कास्टिङ, जसलाई हराएको-म्याम कास्टिङ पनि भनिन्छ, जटिल आकारहरू, विस्तृत बाह्य सुविधाहरू र ज्यामितिहरू भएका कम्पोनेन्टहरूका लागि उपयुक्त छ जसलाई ठोस स्टकबाट उत्पादन गर्दा व्यापक मेसिनिङको आवश्यकता पर्न सक्छ।
यस प्रक्रियामा मोमको ढाँचा सिर्जना गर्ने, यसको वरिपरि सिरेमिक खोल बनाउने, मोम हटाउने, र परिणामस्वरूप गुफामा पग्लिएको धातु खन्याउन समावेश छ।
यो सामान्यतया स्टेनलेस स्टील र अन्य मिश्र धातु घटकहरूको लागि प्रयोग गरिन्छ जहाँ जटिल ज्यामिति र सामग्री आवश्यकताहरू सँगै विचार गर्न आवश्यक छ।
लगानीकास्टिङयसले व्यापक सामग्री हटाउने आवश्यकतालाई कम गर्न सक्छ, यद्यपि महत्वपूर्ण आयामहरू र कार्यात्मक सतहहरूलाई अझै पनि सीएनसी परिष्करणको आवश्यकता हुन सक्छ।
अनुप्रयोगहरूमा औद्योगिक भल्भ कम्पोनेन्टहरू, पम्प पार्ट्स, समुद्री हार्डवेयर, मेकानिकल हाउजिङहरू, र अन्य कस्टम मेटल कम्पोनेन्टहरू समावेश छन्।
एल्युमिनियम र जस्ता पार्ट्सका लागि उच्च-दबाव डाइ कास्टिङ
उच्च-दबाव डाइ कास्टिङ अपेक्षाकृत जटिल आकारहरू र दोहोर्याउन मिल्ने आयामहरूसँग कम्पोनेन्टहरू निर्माणको लागि अर्को विकल्प हो।
पग्लिएको एल्युमिनियम वा जिंक मिश्र धातुलाई दबाबमा राखिएको छ, जसले विस्तृत सुविधाहरू र अपेक्षाकृत पातलो पर्खाल खण्डहरू भएका अवयवहरूको उत्पादनलाई अनुमति दिन्छ।
यो प्रक्रिया विशेष गरी बारम्बार उत्पादन मात्राहरू समावेश गर्ने अनुप्रयोगहरूको लागि उपयुक्त छ, जस्तै उपकरण आवास, कोष्ठक, घेरा, र चयन गरिएको मेकानिकल भागहरू।
डिजाइन र आवश्यक आयामी शुद्धतामा निर्भर गर्दै, थ्रेडेड प्वालहरू, सटीक माउन्टिंग सतहहरू, र अन्य कार्यात्मक सुविधाहरूको लागि माध्यमिक मेसिन आवश्यक हुन सक्छ।
डाइ कास्टिङको छनोटले उपकरणको लगानी, अपेक्षित उत्पादन मात्रा, पर्खालको मोटाई, र सम्भावित कास्टिङ दोषहरू जस्ता कारकहरूलाई पनि विचार गर्नुपर्छ।
2. CNC प्रेसिजन मेसिनिंग: कार्यात्मक शुद्धता हासिल गर्दै
जबकिफोर्जिङर कास्टिङले आधारभूत कम्पोनेन्ट ज्यामिति स्थापना गर्छ, सीएनसी मेसिनले प्रायः एसेम्बली र सञ्चालनका लागि आवश्यक महत्वपूर्ण आयामहरू उत्पादन गर्न जिम्मेवार हुन्छ।
यो भिन्नता विशेष गरी सटीक प्वालहरू, थ्रेडेड जडानहरू, सील सतहहरू, असर बोरहरू, र धेरै माउन्टिङ सन्दर्भहरू भएका औद्योगिक भागहरूको लागि महत्त्वपूर्ण छ।
बहु-अक्ष सीएनसी टर्निङ र मिलिङ
Ningbo Youlin Trading Co., Ltd ले स्टेनलेस स्टील, पीतल, तामा मिश्र धातु, कार्बन स्टील, मिश्र धातु, र एल्युमिनियम जस्ता धातु सामग्रीहरूको दायराका लागि अनुकूलन CNC टर्निङ र मिलिङ आवश्यकताहरूलाई समर्थन गर्दछ।
कम्पोनेन्ट ज्यामिति र उत्पादन आवश्यकताहरूमा निर्भर गर्दै, मेशिन सञ्चालनहरू समावेश हुन सक्छन्:
- बेलनाकार कम्पोनेन्टहरू, शाफ्टहरू, र थ्रेडेड सुविधाहरूको लागि CNC मोड।
- समतल सतहहरू, स्लटहरू, पकेटहरू, र जटिल प्रोफाइलहरूको लागि सीएनसी मिलिङ।
- विभिन्न अभिमुखीकरणबाट मेसिनिङ आवश्यक पर्ने कम्पोनेन्टहरूका लागि बहु-अक्ष मेसिनिङ।
- कार्यात्मक प्वालहरू र आन्तरिक जडानहरूको लागि सटीक ड्रिलिङ, ट्यापिङ, र बोरिङ।
उदाहरणका लागि, नक्कली हाइड्रोलिक कम्पोनेन्टलाई यसको माउन्टिंग अनुहारहरू, आन्तरिक पोर्टहरू, थ्रेडेड जडानहरू, र सीलिङ ग्रूभहरू पूरा गर्न CNC मेसिनको आवश्यकता हुन सक्छ। प्रारम्भिक फोर्जिंग प्रक्रियाले मुख्य संरचनात्मक आकार स्थापना गर्दछ, जबकि मेसिनले स्थापना र सञ्चालनको लागि आवश्यक सुविधाहरू उत्पादन गर्दछ।
GD&T र Machining Datum नियन्त्रण
ज्यामितीय आयाम र सहिष्णुता (GD&T) ले बहु कार्यात्मक सतहहरूसँग कम्पोनेन्टहरूको निर्माणमा महत्त्वपूर्ण भूमिका खेल्छ।
रेखाचित्रले व्यक्तिगत आयामहरू मात्र नभई स्थितिगत सहिष्णुता, एकाग्रता-सम्बन्धित आवश्यकताहरू, लम्बवतता, समतलता, र अन्य ज्यामितीय सम्बन्धहरू पनि निर्दिष्ट गर्न सक्छ।
उपयुक्त मेशिनिङ ड्याटमहरू स्थापना गर्नाले विभिन्न सुविधाहरू बीच आयामी सम्बन्ध कायम राख्न मद्दत गर्दछ र धेरै सेटअपहरूमा संचित स्थिति त्रुटिहरूको जोखिम कम गर्दछ।
धेरै मेशिन सञ्चालनहरू आवश्यक पर्ने कम्पोनेन्टहरूका लागि, फिक्स्चर योजना र मिति चयनलाई ईन्जिनियरिङ् समीक्षाको क्रममा अलग उत्पादन निर्णयको रूपमा व्यवहार गर्नुको सट्टा विचार गरिनु पर्छ।
अन्तिम मेशिन सहिष्णुता सामग्री विशेषताहरु, घटक ज्यामिति, उपकरण क्षमता, र निरीक्षण आवश्यकताहरु मा निर्भर गर्दछ।
3. निर्माणको लागि डिजाइन: डिजाइन चरणमा जडान र मेसिनिंग
उत्पादन क्षमताको लागि डिजाइन (DFM) ले उपकरण र उत्पादन स्रोतहरू प्रतिबद्ध हुनु अघि सम्भावित उत्पादन कठिनाइहरू पहिचान गर्न मद्दत गर्दछ।
निर्माण र मेसिनिङ दुवै समावेश गर्ने कम्पोनेन्टहरूका लागि, इन्जिनियरिङ मूल्याङ्कनले प्रारम्भिक खाली वा समाप्त ज्यामितिलाई मात्र अनुकूलन गर्नुको सट्टा प्रत्येक प्रक्रियाका आवश्यकताहरूलाई विचार गर्नुपर्छ।
महत्त्वपूर्ण विचारहरू समावेश छन्:
फोर्जिङ र कास्टिङ ज्यामिति
मस्यौदा कोणहरू, विभाजन रेखाहरू, पर्खाल मोटाई, कुनाको त्रिज्या, र संरचनात्मक ट्रान्जिसनहरूले सम्भाव्यतालाई प्रभाव पार्छ। उपयुक्त डिजाइन समायोजनले सामग्रीको प्रवाह सुधार गर्न, निर्माणलाई सरल बनाउन र सम्भावित निर्माण दोषहरू कम गर्न सक्छ।
मेसिनिङ भत्ताहरू
प्रारम्भिक खाली ठाउँले अनावश्यक रूपमा ठूलो भत्ताहरू सिर्जना नगरी पछिको मेसिनिङको लागि पर्याप्त सामग्री प्रदान गर्नुपर्छ। यसले मेसिनिङ समय र सामग्री उपयोगको साथ सन्तुलन गठन आवश्यकताहरूलाई मद्दत गर्दछ।
मेसिनिङ डाटाम चयन
कार्यात्मक सतहहरू र सन्दर्भ सुविधाहरू एकसाथ मूल्याङ्कन गरी व्यावहारिक मेसिनिङ डेटाहरू स्थापना गर्नुपर्दछ। एक उपयुक्त डाटाम रणनीतिले धेरै अपरेशनहरू बीच स्थिरता कायम राख्न मद्दत गर्दछ।
घटक समेकन
केही एसेम्बलीहरूमा धेरै अलग-अलग निर्मित र वेल्डेड कम्पोनेन्टहरू हुन्छन्। संरचनात्मक आवश्यकताहरू र निर्माण सम्भाव्यतामा निर्भर गर्दै, एक एकीकृत नक्कली वा कास्ट कम्पोनेन्टले व्यक्तिगत भागहरू र सम्बन्धित असेंबली सञ्चालनहरूको संख्या घटाउन सक्छ।
जे होस्, कम्पोनेन्ट समेकन सधैं उपकरण लागत, मेशिन जटिलता, मर्मत आवश्यकताहरु, र अन्तिम विधानसभा को कार्यात्मक आवश्यकताहरु विरुद्ध मूल्याङ्कन गर्नुपर्छ।
प्रोटोटाइप विकास र पहिलो लेख निरीक्षण
प्रोटोटाइप उत्पादनले ठूलो उत्पादन मात्रामा अघि बढ्नु अघि चयन गरिएको निर्माण मार्ग उपयुक्त छ कि छैन भनेर प्रमाणित गर्ने अवसर प्रदान गर्दछ।
प्रारम्भिक नमूनाहरू आयामी शुद्धता, सामग्री विशेषताहरू, विधानसभा फिट, र अनुप्रयोग-विशिष्ट प्रदर्शनको लागि मूल्याङ्कन गर्न सकिन्छ।
फर्स्ट आर्टिकल इन्स्पेक्शन (FAI) लाई महत्वपूर्ण आयामहरू दस्तावेज गर्न र स्वीकृत ईन्जिनियरिङ् रेखाचित्रसँग निर्मित कम्पोनेन्ट तुलना गर्न पनि प्रयोग गर्न सकिन्छ।
यो प्रक्रियाले उपकरण, मेशिन भत्ता, फिक्स्चर, र निरीक्षण प्रक्रियाहरू दोहोर्याउन उत्पादन सुरु हुनु अघि आवश्यक समायोजनहरू पहिचान गर्न मद्दत गर्दछ।
4. गुणस्तर प्रमाणिकरण: कच्चा माल देखि समाप्त घटक सम्म
जब विभिन्न उत्पादन प्रक्रियाहरू संयुक्त हुन्छन्, गुणस्तर व्यवस्थापनले प्रत्येक उत्पादन चरणसँग सम्बन्धित विशेषताहरू र सम्भावित दोषहरूलाई विचार गर्नुपर्छ।
यदि प्रारम्भिक खाली ठाउँ राम्ररी नियन्त्रण गरिएको छैन भने आयामी रूपमा सही मेसिन गरिएको कम्पोनेन्टमा अझै पनि अन्तर्निहित सामग्री वा गठन समस्याहरू हुन सक्छ। यस कारणका लागि, सामग्री प्रमाणिकरण र प्रक्रिया निरीक्षण कस्टम धातु निर्माण को महत्वपूर्ण भाग हो।
सामग्री संरचना प्रमाणीकरण
सामग्री ग्रेड प्रमाणिकरणले चयन गरिएको कच्चा माल निर्दिष्ट ईन्जिनियरिङ् आवश्यकताहरूसँग मेल खान्छ भनेर पुष्टि गर्न मद्दत गर्दछ।
अप्टिकल एमिशन स्पेक्ट्रोमेट्री (OES), जहाँ उपलब्ध र लागू हुन्छ, धातु सामग्रीको रासायनिक संरचना विश्लेषण गर्न प्रयोग गर्न सकिन्छ।
सान्दर्भिक मिल परीक्षण प्रमाणपत्रहरू र सामग्री परीक्षण रिपोर्टहरू सहित सामग्री कागजातहरू, सामग्री विशिष्टता र उत्पादन ब्याचहरूको बारेमा थप जानकारी प्रदान गर्न सक्छ।
आयामी निरीक्षण र मेट्रोलोजी
समन्वय नाप्ने मेसिनहरू (सीएमएम), अप्टिकल प्रोफाइल प्रोजेक्टरहरू, डिजिटल नाप्ने उपकरणहरू, र सतहको खुरपना परीक्षकहरू विभिन्न घटक सुविधाहरू निरीक्षण गर्न प्रयोग गर्न सकिन्छ।
निरीक्षण आवश्यकताहरू समावेश हुन सक्छ:
- आलोचनात्मक आयाम र मेशिन सहिष्णुता।
- प्वाल स्थिति र ज्यामितीय सम्बन्धहरू।
- समतलता र लम्बवतता।
- सतहको नरमपन।
- थ्रेड आयाम र विधानसभा इन्टरफेस।
निरीक्षण विधि घटक ज्यामिति, सहिष्णुता आवश्यकताहरू, र सान्दर्भिक रेखाचित्र विनिर्देशहरू अनुसार चयन गरिनु पर्छ।
मेकानिकल र सतह परीक्षण
सामग्री र अभिप्रेत अनुप्रयोगमा निर्भर गर्दै, थप परीक्षणहरूमा कठोरता मापन, तन्य परीक्षण, कोटिंग मोटाई प्रमाणीकरण, र नुन-स्प्रे जंग परीक्षण समावेश हुन सक्छ।
दबाब-रिटेनिङ कम्पोनेन्टहरूका लागि, लागू हुने उत्पादन विनिर्देशहरू र परीक्षण प्रक्रियाहरू अनुसार हाइड्रोस्टेटिक दबाव परीक्षण पनि आवश्यक हुन सक्छ।
यी जाँचहरूले केवल आयामी निरीक्षण भन्दा बाहिर सामग्री र घटक प्रदर्शनको अतिरिक्त प्रमाण प्रदान गर्दछ।
गुणस्तर अभिलेख र उत्पादन ट्रेसबिलिटी
कागजात गुणस्तर प्रमाणीकरण आवश्यक पर्ने OEM परियोजनाहरूको लागि, सान्दर्भिक निरीक्षण रेकर्डहरूले उत्पादन स्वीकृति र ट्रेसबिलिटीलाई समर्थन गर्न सक्छ।
परियोजना आवश्यकताहरूमा निर्भर गर्दै, कागजात समावेश हुन सक्छ:
- सामग्री परीक्षण रिपोर्ट (MTR)।
- पहिलो लेख निरीक्षण (FAI) रिपोर्ट।
- आयामी निरीक्षण अभिलेख।
- अनुरूपताको प्रमाणपत्र (CoC)।
- लागू मेकानिकल र सतह उपचार परीक्षण रिपोर्ट।
परियोजना मूल्याङ्कन चरणमा विशेष कागजात प्याकेजमा सहमति हुनुपर्छ।
5. धातु कम्पोनेन्ट निर्माणमा स्वामित्वको कुल लागत मूल्याङ्कन गर्दै
मेसिनिङ, फोर्जिङ, र बीचको छनोटकास्टिङव्यक्तिगत उत्पादन सञ्चालनको उद्धृत इकाई मूल्यमा मात्र आधारित हुनु हुँदैन।
औद्योगिक OEM परियोजनाहरूको लागि, स्वामित्वको कुल लागत (TCO) ले सम्पूर्ण उत्पादन र आपूर्ति प्रक्रियासँग सम्बन्धित लागतहरूलाई विचार गरेर फराकिलो परिप्रेक्ष्य प्रदान गर्दछ।
धेरै कारकहरूले समग्र उत्पादन लागतलाई असर गर्छ।
सामाग्री उपयोग
ठोस स्टकबाट सीधै जटिल कम्पोनेन्ट मेसिन गर्दा पर्याप्त सामग्री हटाउन सकिन्छ, विशेष गरी जब समाप्त भागमा अनियमित बाह्य प्रोफाइल हुन्छ।
कम्पोनेन्ट ज्यामिति र चयन गरिएको प्रक्रियामा निर्भर गर्दै, नियर-नेट-आकार गठनले हटाउनु पर्ने अतिरिक्त सामग्रीको मात्रा घटाउन सक्छ।
उच्च खरिद लागत भएका सामग्रीहरूको लागि, सामग्रीको उपयोगमा सुधारले अर्थपूर्ण उत्पादन बचतमा योगदान पुर्याउन सक्छ।
मेसिनिङ समय र माध्यमिक सञ्चालन
उपयुक्त नक्कली वा कास्ट खाली भएको कम्पोनेन्टलाई ठोस स्टकबाट पूर्ण रूपमा उत्पादन गरिएको भन्दा कम मेसिनिङ अपरेशनहरू आवश्यक पर्दछ।
घटाइएको सामग्री हटाउनाले मेसिनिङ चक्र छोटो बनाउन र उपकरणको प्रयोगमा सुधार गर्न मद्दत गर्न सक्छ।
यद्यपि, वास्तविक लाभ खाली शुद्धता, मेशिन भत्ता, कम्पोनेन्ट जटिलता, र आवश्यक परिष्करण कार्यहरूको संख्यामा निर्भर गर्दछ।
उपकरण लगानी र उत्पादन मात्रा
फोर्जिङ डाइज र कास्टिङ मोल्डहरूमा प्रारम्भिक टुलिङ लागतहरू समावेश हुन्छन् जुन निर्माण विधि चयन गर्दा विचार गर्नुपर्छ।
सानो मात्रामा वा बारम्बार परिवर्तन गर्ने डिजाइनहरूको लागि, प्रत्यक्ष सीएनसी मेसिनिङ बढी किफायती हुन सक्छ किनभने यसलाई सामान्यतया कम समर्पित फारमिङ टूलिङ चाहिन्छ।
दोहोर्याइएको उत्पादन वा उच्च मात्राको लागि,फोर्जिङर कास्टिङ अधिक लागत-प्रभावी हुन सक्छ जब उपकरण खर्च धेरै उत्पादन एकाइहरूमा वितरित गर्न सकिन्छ।
गुणस्तर लागत र आपूर्ति श्रृंखला समन्वय
गुणस्तर-सम्बन्धित लागतहरू निरीक्षणको मूल्यभन्दा बाहिर विस्तार गर्न सकिन्छ। पुन: कार्य, अस्वीकृत भागहरू, ढिलाइ डेलिभरी, दोहोर्याइएको यातायात, र अतिरिक्त आपूर्तिकर्ता समन्वयले कुल परियोजना लागतलाई असर गर्न सक्छ।
एकीकृत निर्माण व्यवस्था मार्फत गठन, मेशिनिङ, र निरीक्षण आवश्यकताहरू समन्वय गर्न संचार अंतर कम गर्न र प्रक्रिया स्थिरता सुधार गर्न मद्दत गर्न सक्छ।
अन्ततः, सबैभन्दा उपयुक्त उत्पादन विधि सामग्री, ज्यामिति, आयामी शुद्धता, अर्डर मात्रा, उपकरण लगानी, र वितरण तालिकाको संयुक्त आवश्यकताहरूमा निर्भर गर्दछ।
6. एकीकृत गठन र मेसिनिंगको औद्योगिक अनुप्रयोगहरू
निकट-नेट-आकार गठन र CNC परिष्करणको संयोजन धेरै औद्योगिक अनुप्रयोगहरूमा सान्दर्भिक छ जहाँ कम्पोनेन्ट ज्यामिति, मेकानिकल प्रदर्शन, र आयामी शुद्धता सँगै विचार गर्नुपर्छ।
हाइड्रोलिक र फ्लुइड पावर सिस्टम
हाइड्रोलिक भल्भ बडीहरू, मेनिफोल्ड ब्लकहरू, पम्प कम्पोनेन्टहरू, र फ्लुइड कनेक्टरहरूलाई नक्कली वा कास्ट ब्ल्याङ्कहरू आवश्यक पर्न सक्छ जसपछि आन्तरिक मार्गहरू, माउन्टिङ सतहहरू, र थ्रेडेड पोर्टहरूको सटीक मेसिनिङ।
अटोमोटिभ र अफ-हाइवे उपकरण
निलम्बन कम्पोनेन्टहरू, स्टीयरिङ-सम्बन्धित भागहरू, पावरट्रेन जडानहरू, र संरचनात्मक फिटिंगहरूले आवश्यक मेकानिकल र आयामी विशेषताहरू प्राप्त गर्न CNC फिनिशिङसँग मिलाएर फोर्जिङ प्रक्रियाहरूबाट लाभ उठाउन सक्छन्।
समुद्री र औद्योगिक हार्डवेयर
आफू अनुकूल समुद्री फिटिङ, स्टेनलेस स्टील कनेक्टर, माउन्टिङ कम्पोनेन्टहरू, र मेकानिकल हार्डवेयरमा लगानी कास्टिङ वा फोर्जिङ पछि मेसिनिङ र उपयुक्त सतह उपचार समावेश हुन सक्छ।
औद्योगिक पम्प र भल्भ
पम्प हाउसिङ्स, भल्भ कम्पोनेन्टहरू, इम्पेलरहरू, र तरल पदार्थ नियन्त्रण भागहरूमा अक्सर जटिल आन्तरिक र बाह्य ज्यामितिहरू समावेश हुन्छन्। कास्टिङ, फोर्जिङ, र मेसिनिङ प्रक्रियाहरूको चयन सामग्री विशिष्टता, दबाब आवश्यकताहरू, र कम्पोनेन्ट डिजाइनमा निर्भर गर्दछ।
औद्योगिक मेसिनरी र स्वचालन
मेकानिकल कनेक्टरहरू, उपकरण कोष्ठकहरू, सटीक आवासहरू, र प्रसारण कम्पोनेन्टहरूलाई तिनीहरूको संरचनात्मक र कार्यात्मक आवश्यकताहरूको आधारमा विभिन्न निर्माण प्रक्रियाहरू आवश्यक पर्दछ।
दीर्घकालीन उत्पादनको लागि सही निर्माण मार्ग छनौट गर्दै
प्रत्येक कस्टम धातु घटकको लागि उपयुक्त कुनै एकल निर्माण प्रक्रिया छैन।सीएनसी मेसिनलचिलोपन र आयामी नियन्त्रण प्रदान गर्दछ, फोर्जिङले लोड-असर गर्ने भागहरूको लागि अनुकूल मेकानिकल गुणहरू प्रदान गर्न सक्छ, र कास्टिङले जटिल ज्यामितिहरू समायोजन गर्न सक्छ जुन अन्यथा व्यापक सामग्री हटाउन आवश्यक पर्दछ।
ईन्जिनियरिङ् चुनौती उत्पादन लागत नियन्त्रण गर्दा आवश्यक कम्पोनेन्ट प्रदर्शन प्राप्त गर्न यी प्रक्रियाहरूले कसरी सँगै काम गर्न सक्छन् निर्धारण गर्न छ।
Ningbo Youlin ट्रेडिंग कं, लिमिटेडनिकट-नेट-आकार गठन, सीएनसी सटीक मेसिनिंग, इन्जिनियरिङ मूल्याङ्कन, र गुणस्तर निरीक्षण समन्वय गरेर अनुकूलन OEM र ODM निर्माण परियोजनाहरूलाई समर्थन गर्दछ।
प्रक्रिया-उन्मुख दृष्टिकोण मार्फत, कम्पनीले कम्पोनेन्ट डिजाइनहरू मूल्याङ्कन गर्न, उपयुक्त उत्पादन विधिहरू चयन गर्न, र प्रारम्भिक नमूनाहरूबाट उत्पादन दोहोर्याउन उत्पादनलाई समर्थन गर्न औद्योगिक इन्जिनियरिङ टोलीहरूसँग काम गर्दछ।
Ningbo Youlin ट्रेडिंग कं, लिमिटेड बारे।
Ningbo Youlin ट्रेडिंग कं, लिमिटेड Ningbo, Zhejiang प्रान्तमा अवस्थित एक चीन-आधारित परिशुद्धता उत्पादन र इन्जिनियरिङ समाधान प्रदायक हो।
कम्पनीले कस्टम OEM र ODM धातु र प्लास्टिक कम्पोनेन्टहरूमा ध्यान केन्द्रित गर्दछ, सीएनसी मेसिनिंग, सटीक फोर्जिङ, कस्टम कास्टिङ, शीट मेटल फेब्रिकेसन, र सम्बन्धित उत्पादन प्रक्रियाहरू कभर गर्ने निर्माण सेवाहरूको साथ।
Ningbo Youlin ले ईन्जिनियरिङ् संचार, उत्पादन समन्वय, र गुणस्तर निरीक्षण समर्थन प्रदान गर्दै अनुकूलन घटक निर्माण परियोजनाहरूमा अन्तर्राष्ट्रिय औद्योगिक ग्राहकहरु संग काम गर्दछ।
प्राविधिक सोधपुछ र परियोजना मूल्याङ्कन
कस्टम मेटल कम्पोनेन्ट निर्माणमा रुचि राख्ने ईन्जिनियरिङ् टोलीहरूले प्राविधिक मूल्याङ्कनका लागि आफ्नो 2D इन्जिनियरिङ रेखाचित्र, 3D CAD मोडेलहरू, सामग्री विशिष्टताहरू, र अनुमानित उत्पादन मात्राहरू तयार गर्न सक्छन्।
सामान्यतया स्वीकृत रेखाचित्र र मोडेल ढाँचाहरूमा STEP, IGES, र DWG समावेश छन्।
निर्माण क्षमताहरू र OEM/ODM परियोजना समर्थन बारे थप जानकारीको लागि, आधिकारिक वेबसाइटमा जानुहोस्:
आधिकारिक वेबसाइट: https://www.nbyoulins.com
कोर निर्माण सेवाहरू:सीएनसी प्रेसिजन मेसिनिंग, क्लोज-डाइ फोर्जिंग, लगानीकास्टिङ, डाइ कास्टिङ, शीट मेटल फ्याब्रिकेशन, र कस्टम मेटल कम्पोनेन्टहरू।
प्रतिलिपि अधिकार © 2026 Ningbo Youlin Trading Co., Ltd. सबै अधिकार सुरक्षित।
सोधपुछ पठाउनुहोस्
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ।
गोपनीयता नीति